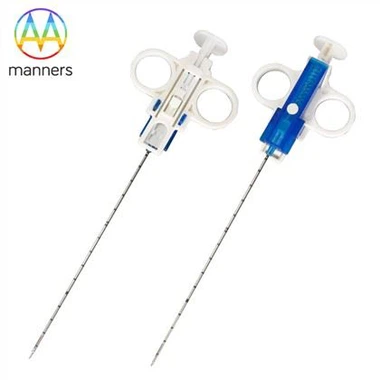
การควบคุมวงจรการใช้งานเต็มรูปแบบของเข็ม EBUS- TBNA ภายใต้มาตรฐาน ISO 13485 และ ASTM
Jun 12, 2026
1. การบริหารความเสี่ยงระหว่างการออกแบบและพัฒนา
ตามมาตรฐาน ISO 14971 ผู้ผลิตจะต้องระบุอันตรายที่อาจเกิดขึ้นจากเข็ม EBUS-TBNA รวมถึงการแตกหักของปลายเข็ม การเคลือบที่หลุดร่อน การมองเห็นอัลตราซาวนด์ไม่เพียงพอ การปนเปื้อนข้าม- ฯลฯ มีการจัดทำมาตรการบรรเทาผลกระทบที่สอดคล้องกันสำหรับความเสี่ยงแต่ละอย่าง
ตัวอย่างเช่น เพื่อลดความเสี่ยงของการแตกหักของทิป การออกแบบจึงกำหนดความหนาของผนังขั้นต่ำ 0.10 มม. และทำการวิเคราะห์ไฟไนต์เอลิเมนต์เพื่อจำลองแรงดัดงอสูงสุด เพื่อรับประกันการเกิดคลื่นสะท้อน การทดลองทางคลินิกได้กำหนดการครอบคลุมเส้นรอบวงขั้นต่ำของการกัดด้วยเลเซอร์ (มากกว่าหรือเท่ากับ 70%) การเปลี่ยนแปลงการออกแบบทั้งหมดอยู่ภายใต้การตรวจสอบการจัดการความเสี่ยงและการอัปเดตไฟล์ DFMEA (โหมดความล้มเหลวในการออกแบบและการวิเคราะห์ผลกระทบ)
2. การตรวจสอบวัตถุดิบขาเข้า
ท่อสแตนเลสต้องได้รับการรับรอง ASTM F899 โดยระบุองค์ประกอบทางเคมี (C น้อยกว่าหรือเท่ากับ 0.03%, Cr 17–19%, Ni 9–13% ฯลฯ) และคุณสมบัติทางกล (ความต้านทานแรงดึงมากกว่าหรือเท่ากับ 485 MPa) ท่อนิทินอลต้องเป็นไปตามมาตรฐาน ASTM F2063 โดยการทดสอบหลักเน้นที่อุณหภูมิ AF (อุณหภูมิปลายออสเทนไนต์) เพื่อรักษาความยืดหยุ่นยิ่งยวดที่อุณหภูมิห้อง
ตัวอย่างจากแต่ละชุดผ่านการทดสอบความแข็ง (HV 200–250) การวัดขนาด (เส้นผ่านศูนย์กลางภายใน 0.86±0.01 มม. เส้นผ่านศูนย์กลางภายนอก 1.06±0.01 มม.) และการตรวจสอบข้อบกพร่องที่พื้นผิวด้วยสายตา วัตถุดิบที่ไม่เป็นไปตามข้อกำหนด-จะถูกปฏิเสธโดยสิ้นเชิง
3. การควบคุมกระบวนการและ-การตรวจสอบในสายการผลิต
ในระหว่างการเจียร กล้องจุลทรรศน์แบบใช้แสงจะตรวจสอบมุมตัดด้านหลัง- (โดยทั่วไปคือ 25 องศา –30 องศา ) และรัศมีของคมตัด (น้อยกว่าหรือเท่ากับ 5 μm) ในแบบเรียลไทม์ สำหรับการแกะสลักด้วยเลเซอร์ ระบบวิชั่น CCD จะตรวจสอบความลึกและระยะพิทช์ของร่อง ทำให้เกิดการแจ้งเตือนอัตโนมัติสำหรับการเบี่ยงเบนเกิน ±5%
หลังจากการขัดเงาด้วยไฟฟ้า ตัวอย่างสามตัวอย่างต่อชุดจะได้รับกล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราด (SEM) เพื่อตรวจสอบภูมิประเทศของพื้นผิวและยืนยันว่าไม่มีรอยแตกขนาดเล็ก หลังการทำความสะอาดด้วยอัลตราโซนิก เครื่องนับอนุภาคจะวัดความเข้มข้นของอนุภาคในสารละลายทำความสะอาด (จำนวนอนุภาคมากกว่าหรือเท่ากับ 10 μm น้อยกว่าหรือเท่ากับ 100 อนุภาค/มล.) พารามิเตอร์ที่สำคัญทั้งหมดได้รับการบันทึกไว้ในบันทึกเป็นชุดเพื่อให้สามารถตรวจสอบย้อนกลับได้อย่างสมบูรณ์
4. การตรวจสอบผลิตภัณฑ์สำเร็จรูปและการประกันความปลอดเชื้อ
- ขนาด: เลเซอร์ไมโครมิเตอร์ตรวจสอบเส้นผ่านศูนย์กลางภายนอกและความยาวอีกครั้ง (115±0.5 มม.)
- แรงเจาะ: เครื่องทดสอบอเนกประสงค์จะวัดแรงสูงสุดเมื่อปลายทะลุผ่านการจำลองเนื้อเยื่อซิลิโคน (น้อยกว่าหรือเท่ากับ 1.5 นิวตัน)
- การมองเห็นด้วยอัลตราซาวนด์: ผู้ปฏิบัติงาน 3 คนทำการให้คะแนนแบบปกปิดในการมองเห็นในแบบจำลอง Phantom (คะแนนมากกว่าหรือเท่ากับ 4 จาก 5)
- ความปลอดเชื้อ: ใช้การฆ่าเชื้อเอทิลีนออกไซด์ (EO) BI (ตัวบ่งชี้ทางชีวภาพ) การทดสอบการฟักตัวและการฆ่าเชื้อจะเสร็จสิ้นก่อนปล่อย
5. โพสต์-การเฝ้าระวังตลาดและการปรับปรุงอย่างต่อเนื่อง
ผู้ผลิตสร้างระบบการรายงานเหตุการณ์ไม่พึงประสงค์เพื่อรวบรวมกรณีทั่วโลกของการแตกหักของปลายเข็ม อาการแพ้ หรือความล้มเหลวในการวินิจฉัย มีการดำเนินการทบทวน CAPA (การดำเนินการแก้ไขและป้องกัน) ประจำปี
ตามตัวอย่าง: การโค้งงอของเพลาสองครั้งในชุดเดียวถูกติดตามไปจนถึงการอ่อนตัวเฉพาะจุดที่เกิดจากพลังงานเลเซอร์ที่ผันผวน ส่งผลให้ต้องอัพเกรดโมดูลตรวจสอบพลังงานเลเซอร์ทันที การตรวจสอบภายในและการทบทวนของฝ่ายบริหารเป็นประจำจะช่วยขับเคลื่อนระบบการจัดการคุณภาพให้เหมาะสมอย่างต่อเนื่อง
บทสรุป